금속 부품의 품질을 평가할 때 "표면이 매끈하다", "광택이 좋다"는 표현만으로는 부족합니다. 실제 제조현장에서는 표면 거칠기(surface roughness)를 수치로 측정해 제품의 외관, 마찰, 밀착력, 내식성, 세척성을 관리합니다. 그 중 가장 많이 허용하는 지표가 Ra와 Rz입니다. 이번 글에서는 Ra와 Rz의 개념, 측정방식, 폴리싱 전·후 변화, 그리고 실무에서 확인해야 할 기준까지 정리해 드립니다.
1. 표면거칠기란 무엇인가?
금속 표면은 육안으로는 매끄러워 보여도 확대하면 미세한 골과 골짜기가 존재합니다. 절삭, 사포 연마, 버핑, 다이캐스팅, 열처리 등 모든 가공 공정은 표면에 미세한 요청을 남깁니다.
표면 거칠기는 이러한 미세한 요철의 높이와 간격을 수치화한 값입니다. 거칠리가 크면 표면이 거칠고, 마찰력이 커지며, 오염물이 끼거나 부식이 시작되기 쉬워집니다. 반대로 거칠기가 작으면 광택과 세척성이 좋아지지만, 지나치게 매끈한 표면은 윤활유 유지나 코팅 밀착에 불리할 수도 있습니다.
즉, 폴리싱은 단순히 "더 반짝하게 만드는 작업"이 아니라, 제품용도에 맞는 표면 거칠기를 만든느 표면 품질 관리 공정입니다.
2. Ra란? 가장 많이 쓰는 평균 거칠기
Ra (Arithmetic Mean Rounghness)는 표면 거칠기 곡선의 절대값을 평균한 값입니다. 쉽게 말하면 표면의 굴곡이 전체적으로 얼마나 큰지를 하나의 숫자로 나타낸 지표입니다.
- 단위: 보통 ㎛ (마이크로미터)
- 특징: 전체 표면의 평균적인 매끈함을 나타냄
- 장점: 측정이 간단하고 관리 기준으로 널리 사용됨
- 한계: 국부적으로 깊은 스크래치나 피트가 있어도 평균값에 잘 드러나지 않을 수 있음
예를들어 Ra 0.8㎛과 Ra 0.2㎛을 비교하면, Ra 0.2㎛ 표면이 훨씬 매끈합니다. 다라서 미러폴리싱, 위생 부품, 광학 부품처럼 높은 마감 품질이 필요한 제품일수록 낮은 Ra값이 요구됩니다.
3. Rz란? 최대 높이를 보여주는 지표
Rz(Maximun Heifht Profile)는 측정 구간에서 가장 높은 봉우리와 가장 깊은 골짜기 사이의 높이 차이를 기준으로 평가하는 지표입니다. 과서에는 5개 구간의 최대 높이를 평균하는 방식도 사용했지만, 현재는 측정 구간 내 최대 높이를 나타내는 방식이 일반적입니다.
- 단위: ㎛
- 특징: 표면에서 가장 큰 요철을 반영
- 장점: 깊은 스크래치, 피트, 이물 흠집 등을 확인하는 데 유용
- 한계: 국부적인 결함 하나가 값에 큰 영향을 줄 수 있음
Ra는 "전체적인 평균 상태" Rz는 "가장 심한 부분"을 보여준다고 이해하면 쉽습니다. 그래서 실무에서는 Ra만 보지 않고 Ra와 Rz를 함께 관리하는 경우가 많습니다.
4. Ra와 Rz 차이의 비교
| 구분 | Ra | Rz |
| 의미 | 표면 요철의 평균적인 크기 | 최대 봉우리와 최대 골 깊이의 차이 |
| 강점 | 전체적인 매끈함 파악 | 국부적 깊은 흠집,피트 확인 |
| 활용 | 일반 표면 품질 관리 | 스크래치,기공,결함 관리 |
| 주의점 | 깊은 국부 결함이 반영되지 않을 수 있음 | 한 곳의 깊은 흠집에 민감 |
| 대표 활용 | 폴리싱, 연마, 가공 품질 관리 | 금형, 다이캐스팅, 위생부품관리 |
예를 들어 두 부품의 Ra가 모두 0.4㎛이라도, 한쪽은 균일하게 미세하게 거칠고 다른 한쪽은 깊은 스크래치가 한 군데 있는 경우가 있을 수 있습니다. 이때 Rz 값이 크게 차이 나면, 단순 광택 문제가 아니라 세척성, 내식성, 도장 밀착 문제로 이어질 수 있습니다.
5. 폴리싱 전 표면은 어떤 상태일까?
폴리싱 전 금속 표면은 가공 방식에 따라 다음과 같은 특징을 가집니다.
- 절삭 가공면: 기공, 피트, 이물 흔적, 표면 산화층이 존재할 수 있음
- 다이캐스팅면: 기공, 피트, 이물 흔적, 표면 산호층이 존재할 수 있음
- 사포 연마면: 그릿 번호에 따른 일정한 스크래치 패턴이 남음
- 용접부: 변색, 스패터, 열영향, 불균일한 요철이 발생하기 쉬움
- 압연재,판재: 압연 방향의 미세한 선과 표면 불균일이 존재
이런 표면은 외관뿐 아니라 오염물이 끼기 쉽고, 부식이나 세정 불량의 원인이 될 수 있습니다. 폴리싱은 이러한 표면 요철을 단계적으로 줄여 제품 용도에 맞는 마감을 만드는 과정입니다.
6. 폴리싱 후 Ra, Rz는 어떻게 달라질까?
폴리싱을 화면 표면의 미세한 골과 골짜기가 줄어들어 Ra와 Rz값이 모두 낮아지는 것이 일반적입니다. 다만 공정 방식과 목표 마감에 따라 감소 폭이 달라집니다.
거친 연마 단계
사포나 연마 휠로 큰 스크래치, 용접 자국, 산화물을 제거하는 단계입니다. 이 단계에서는 Rz 감소 효과가 크게 나타날 수 있습니다. 깊은 흠집과 피트를 줄이기 때문입니다.
중간 연마 단계
거친 연마 후 남는 미세한 스크래치를 균일하게 정리합니다. Ra 값이 안정적으로 낮아지며, 표면의 방향성과 광택 균일도가 개선됩니다.
파이널 폴리싱 단계
버프, 연마재, 탄성연마재 등을 활용해 최종 광택과 표면 균일성을 만듭니다. 미러폴리싱이 목표라면 Ra 0.1㎛ 이하 수준까지 관리하는 경우도 있습니다. 다만 소재, 형상, 요구 광택, 비용에 따라 적정 수준은 달라집니다.
폴리싱은 표면의 오염물과 산화물을 제거하고 매끈한 광택면을 만들어 내식성과 관리 편의성을 높이는데도 도움이 됩니다.
7. 실무에서 자주 쓰는 Ra기준
제품 용도 별로 일반적으로 참고되는 Ra 수준은 다음과 같습니다. 실제 기준은 도면, 고객사 규격, 사용 환경에 따라 달라집니다.
| 구분 | 참고 Ra 수준 | 특징 |
| 일반 기계 부품 | 1.6~3.2 ㎛ | 기능성 위주, 외관 요구가 낮은 경우 |
| 정밀 가공 부품 | 08.~1.6 ㎛ | 조립성, 마찰 저감, 외관 개선 필요 |
| 위생,식품 부품 | 0.4~0.8 ㎛ | 세척성과 오염 저항성 증시 |
| 고급 외관 부품 | 0.1~0.4 ㎛ | 균일한 광택과 고급감 필요 |
| 미러폴리싱 | 0.1 ㎛ 이하 | 거울면 수준의 반사율과 광택 요구 |
특히 식품기계, 의료기기, 주방용품처럼 세척이 중요한 제품은 표면이 거칠수록 이물과 세균이 남기 쉬워집니다. 따리서 낮은 Ra 값과 균일한 Rz 관리가 중요합니다.
8. 폴리싱 시 주의할 점
Ra와 Rz를 낮추는 것이 항상 좋은 것은 아닙니다. 제품 용도에 맞는 표면을 만드는 것이 핵심입니다.
- 과도한 폴리싱은 비용 상승으로 이어질 수 있습니다.
- 얇은 부품이나 정밀 치수 부품은 과도한 연마로 치수 변화가 생길 수 있습니다.
- 알루미늄은 스테일니스보다 연마 조건에 민감해 열과 압력 관리가 필요합니다.
- 다이캐스팅 제품은 표면 기공을 무리하게 제거하면 오히려 피트가 드러날 수 있습니다.
- 도장,양극산화 전처리인 경우, 지나치게 매끈한 표면은 밀찰력에 영향을 줄 수 있습니다.
따라서 폴리싱 전에는 목표 Ra,Rz값, 허용 스크래치 수준, 외관 등급, 후공정 여부를 먼저 확인해야 합니다.
9. 마무리: Ra, Rz는 폴리싱 품질의 언어
Ra는 표면의 평균적인 매끈함, Rz는 가장 큰 요철의 크기를 나타냅니다. 폴리싱은 이 두 값을 제품 용도에 맞게 낮추고 균일하게 만드는 공정입니다.
거친 연마에서는 깊은 흠집과 Rz를 줄이고, 중간,파이널 폴리싱에서는 Ra를 안정적으로 낮춰 광택과 세척성을 확보합니다. 결국 좋은 폴리싱이란 " 무조건 반짝이는 표면"이 아니라, 제품이 요구하는 Ra,Rz 범위를 안정적으로 만족시키는 표면 마감입니다.
금속 부품의 외관 불량, 세척 문제, 부식, 도장 밀착 문제가 반복된다면 표면 거칠기 측정부터 점검해 보시기 바랍니다.
NOVA 탄성연마재
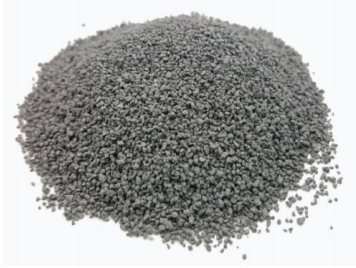
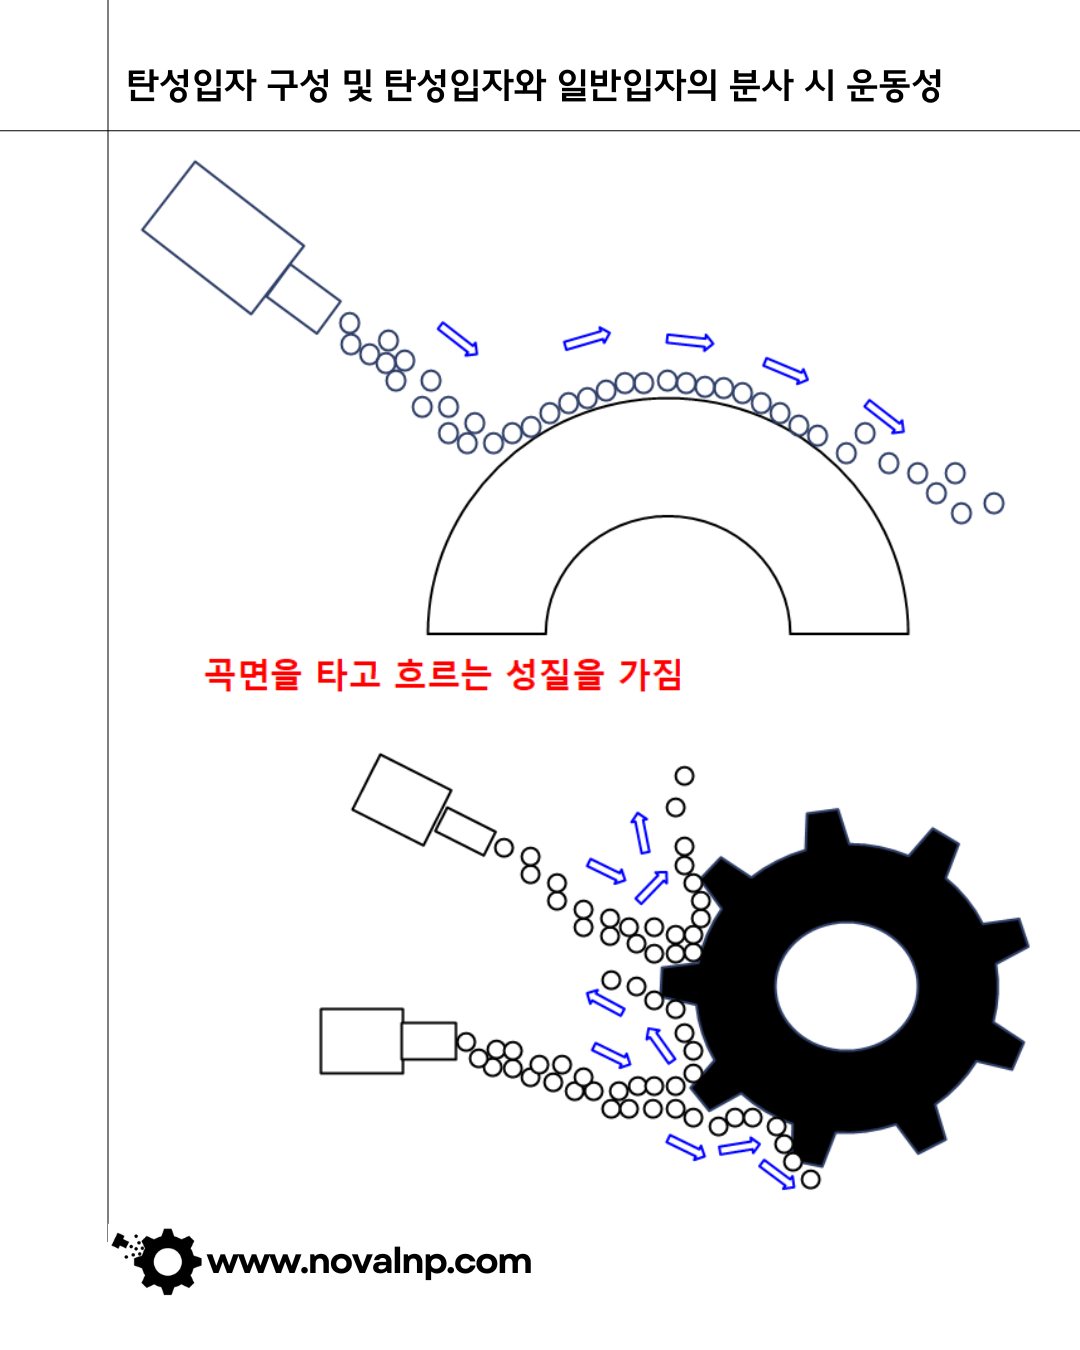
- 탄성체에 1~200㎛ 연마재를 수지 접착한 탄성연마재로서, 연속 순환이 가능하고, 절삭, 공구강, 금형강, 카본, 비철금속 등 다양한 소재에 적용 가능합니다.
- 가공품의 형상에 영향을 받지 않습니다.
- 전용노즐을 사용하여 보다 효과적으로 툴마크제거가 가능합니다.
- 저분진으로 추가적인 세척작업이 필요하지 않습니다.
- 메뉴얼 작업 시 작업자의 노하우에 따라 결과물의 퀄리티가 좌우되지 않습니다.
- 자동화 설비 구축을 통한 인건비 절감에 효과적입니다.
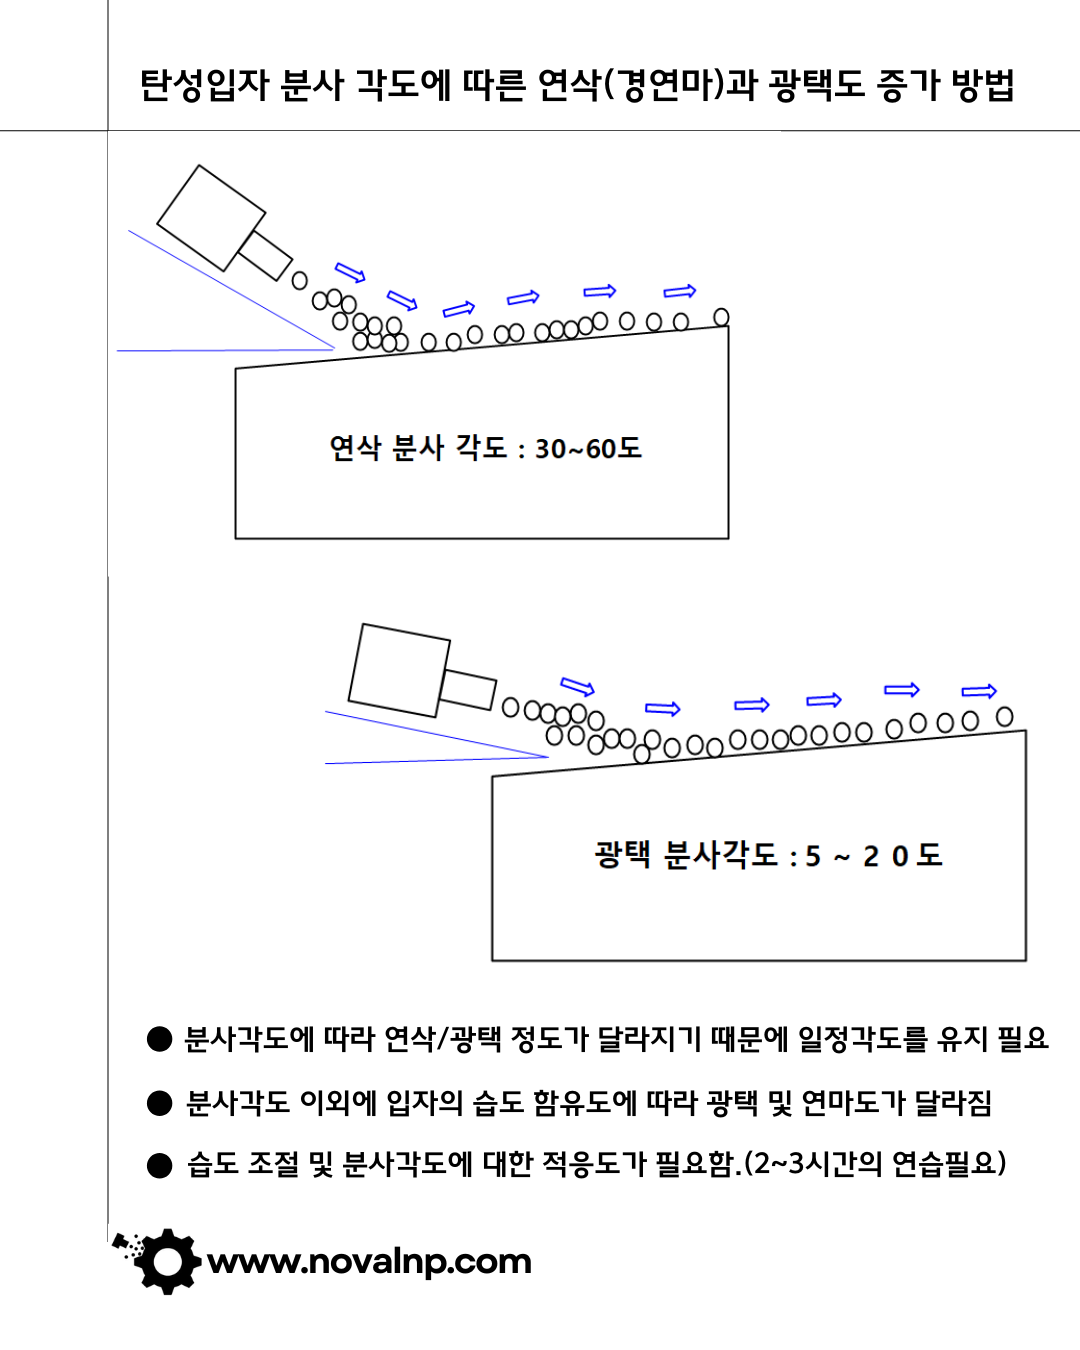
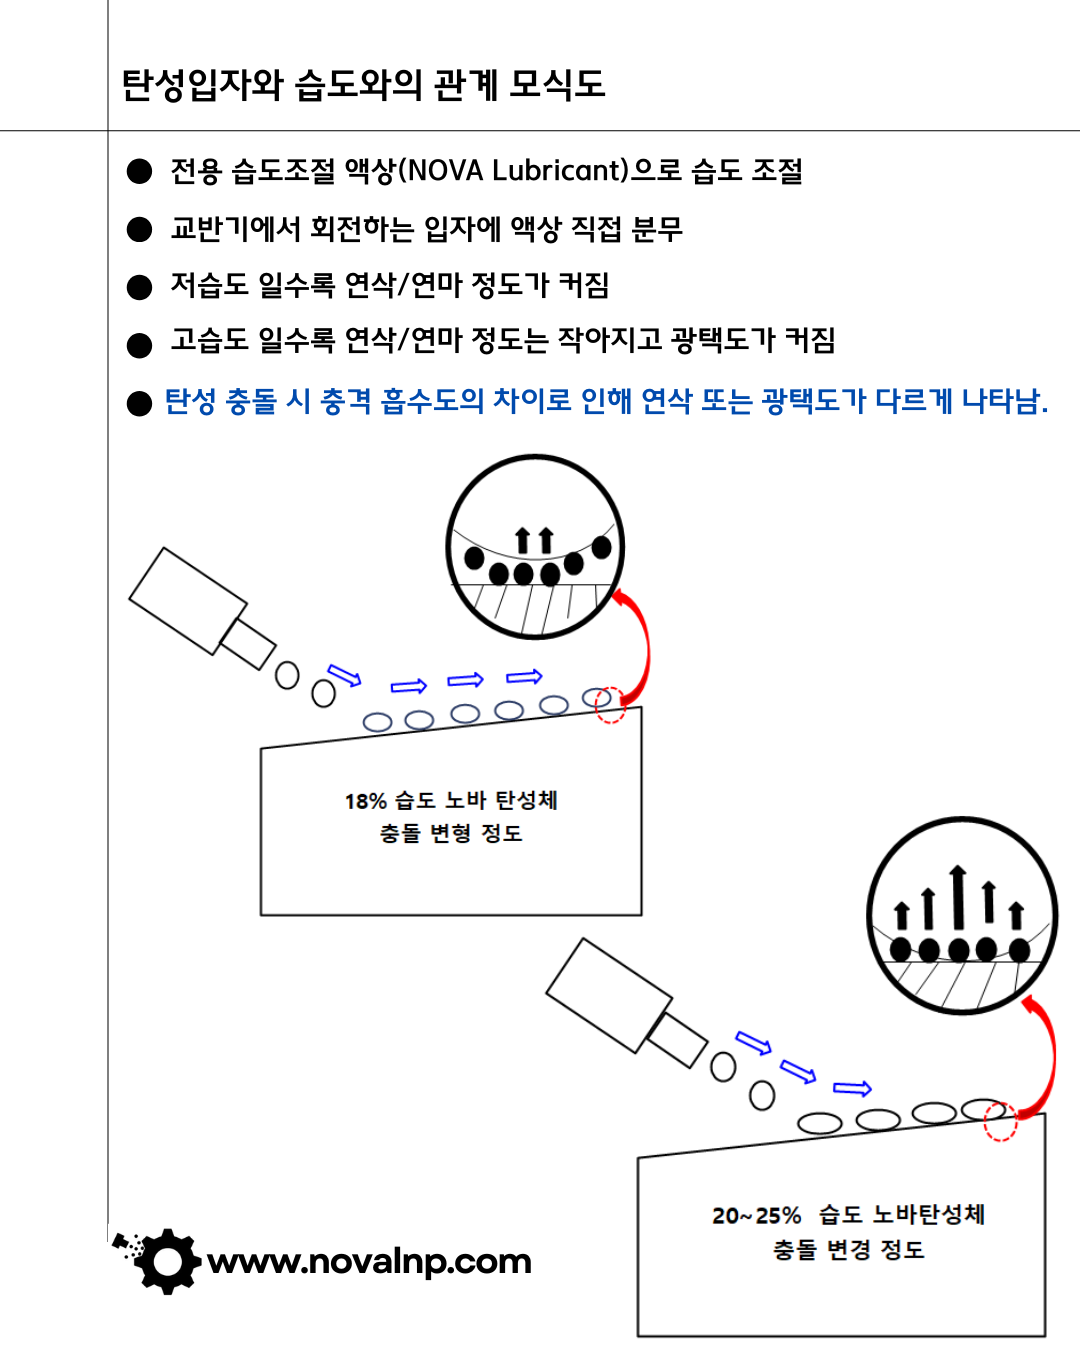
- 연마재 입도 선정 → 연마재 윤활 → 블라스팅 → 가공완료
- 초기 가공품의 상태에 및 재료에 따라 1~5가지의 연마재를 사용할 수도 있습니다.


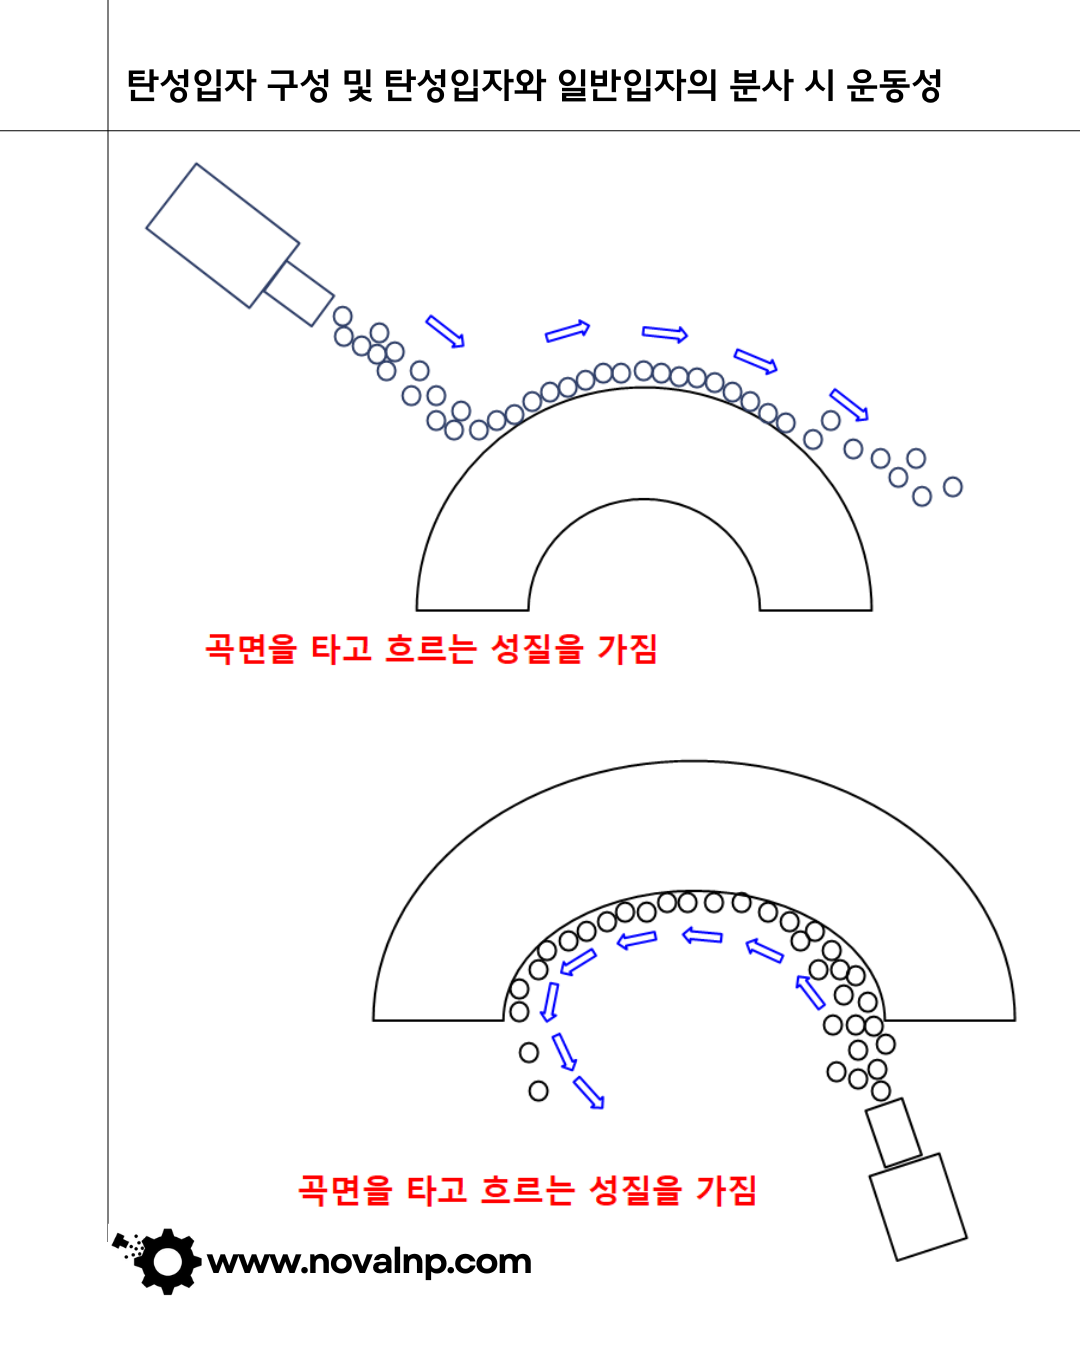
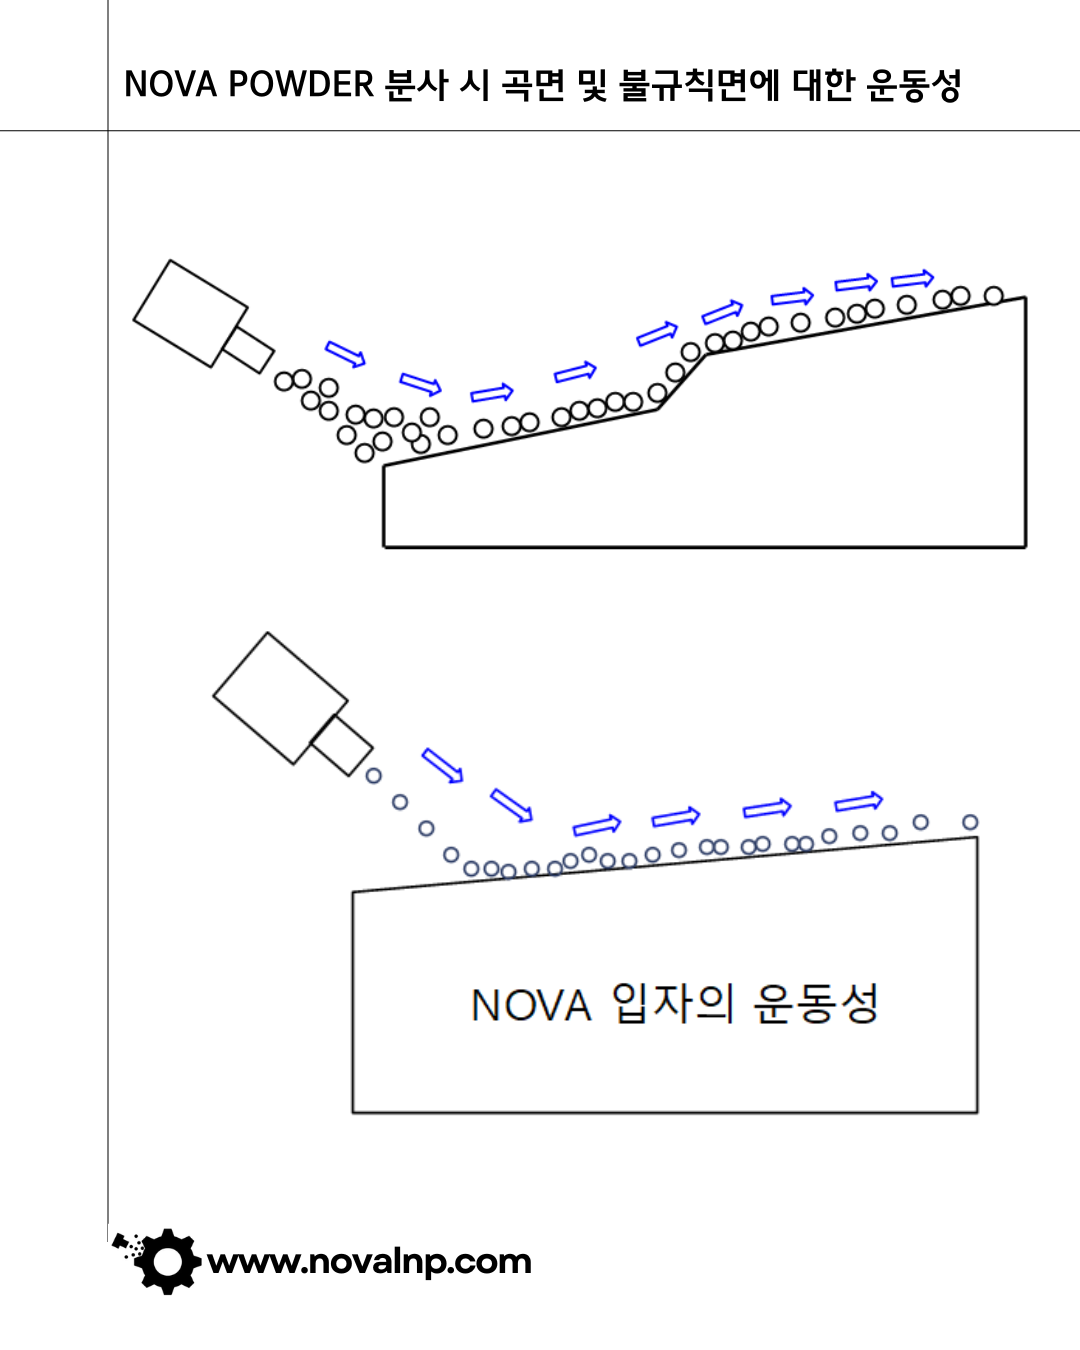
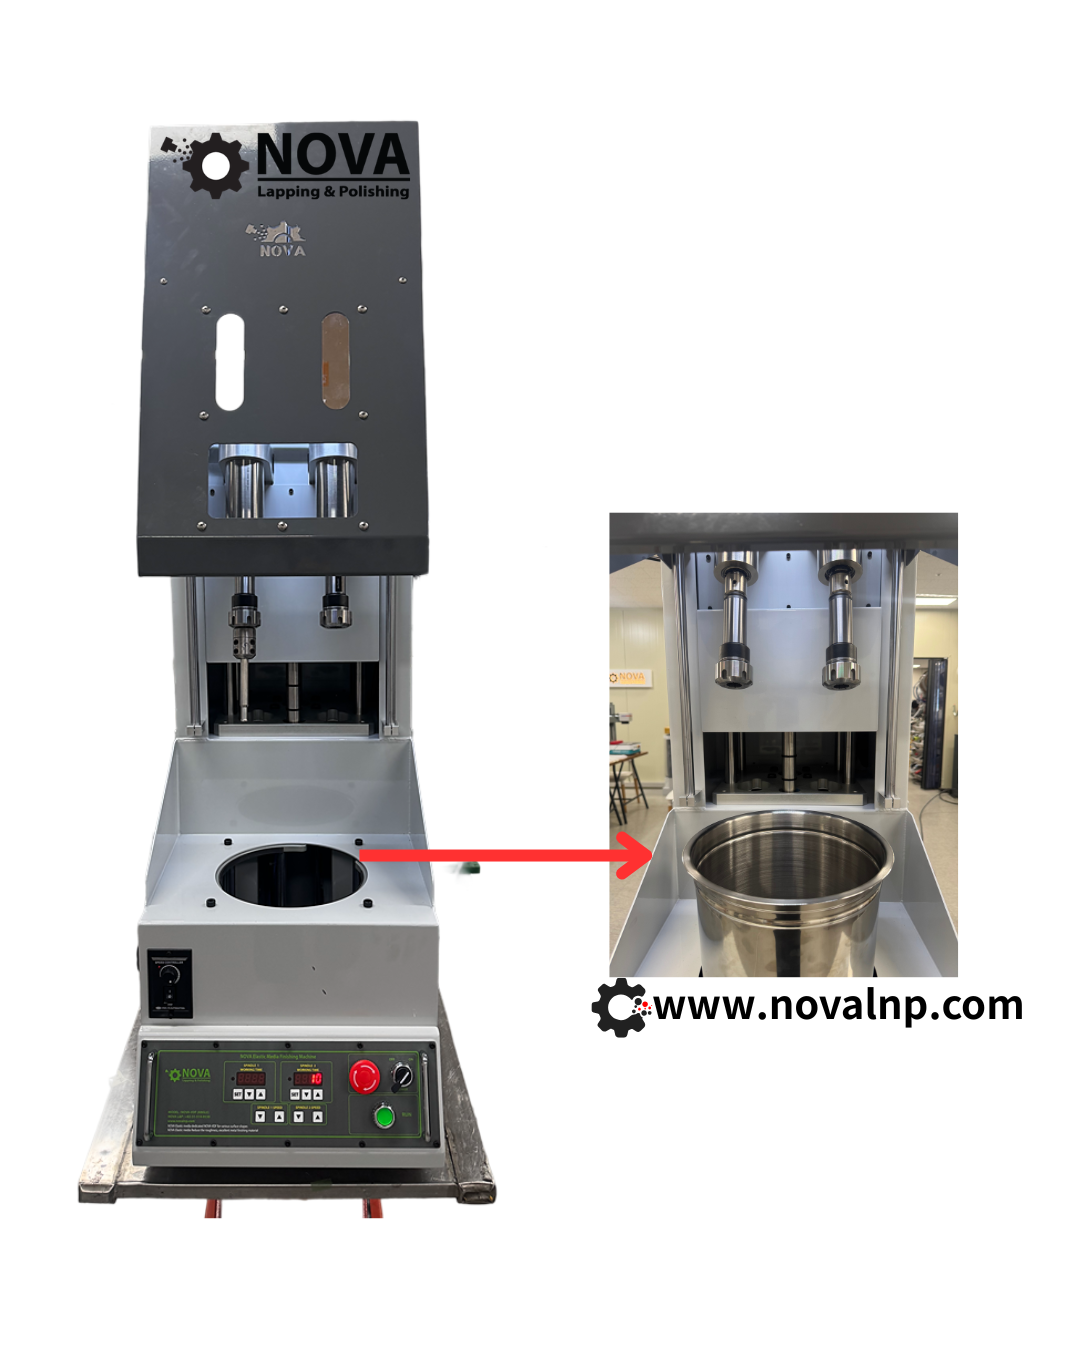
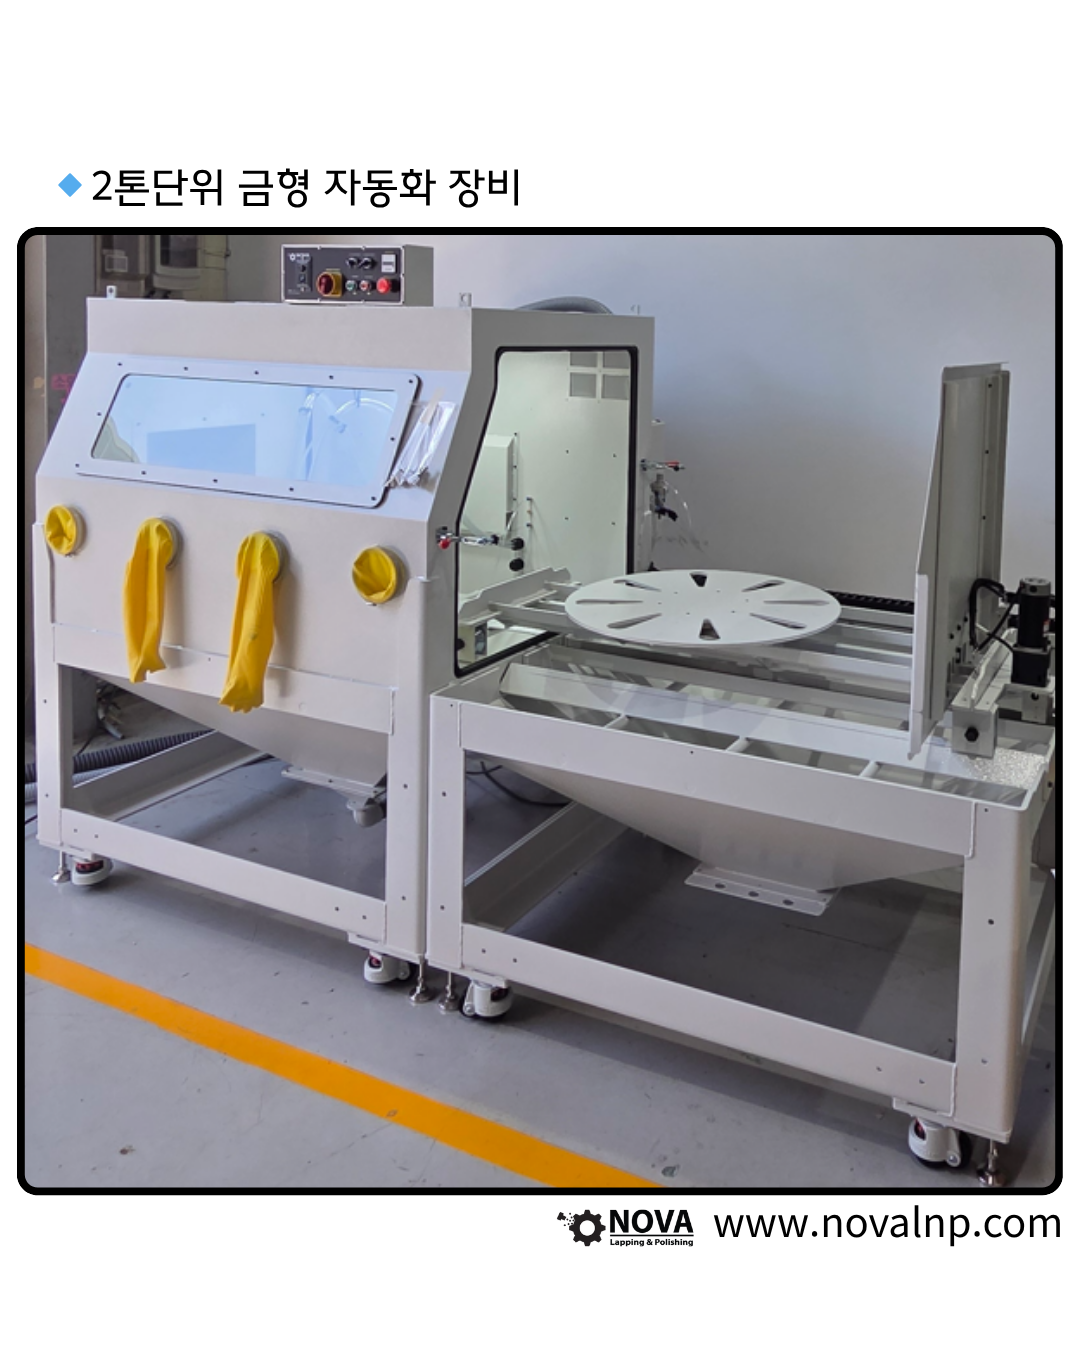
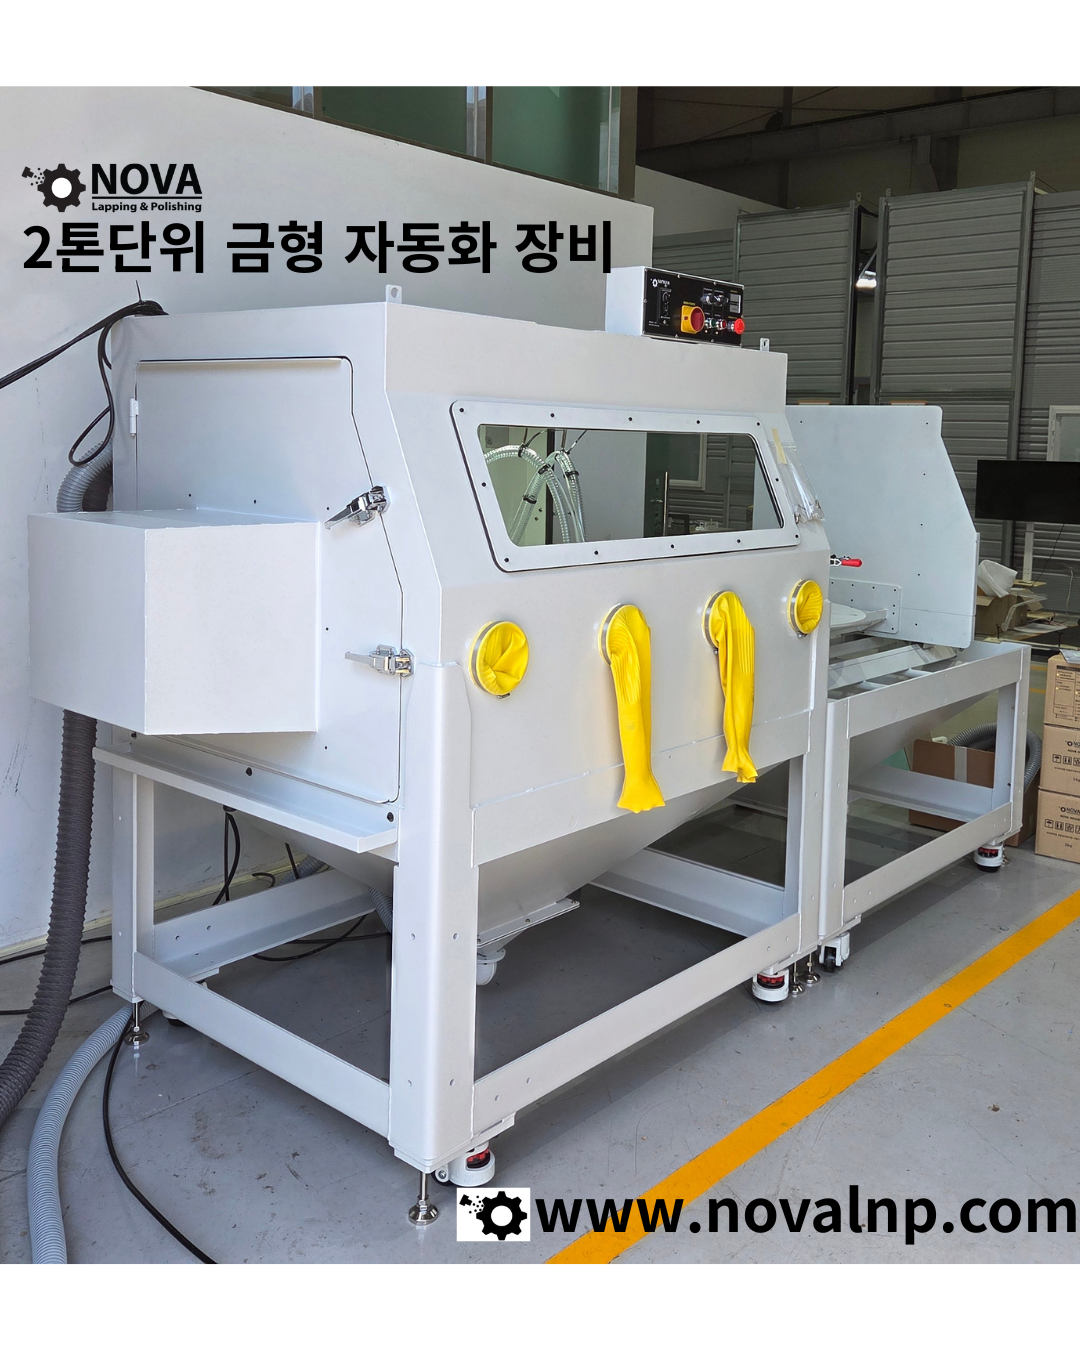
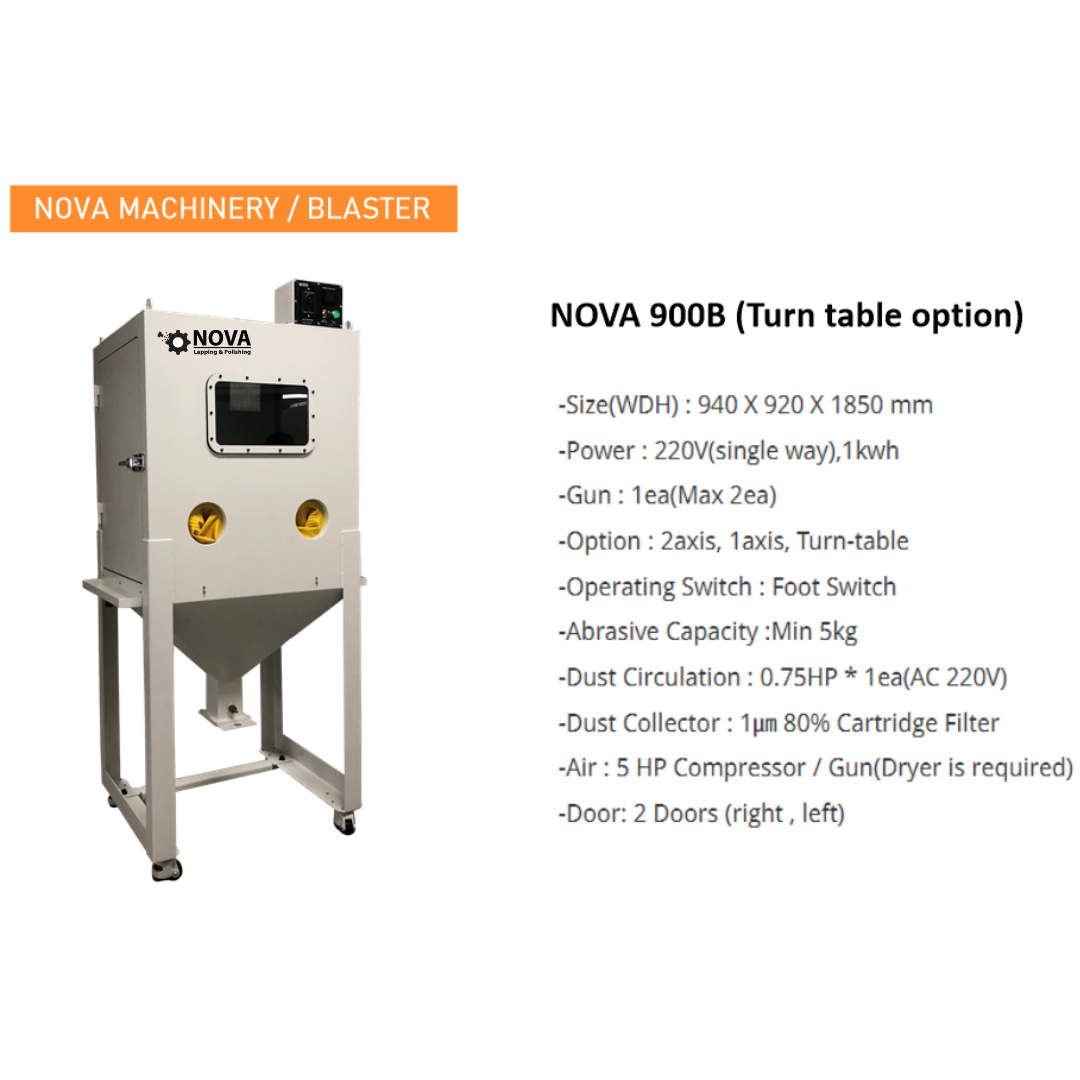
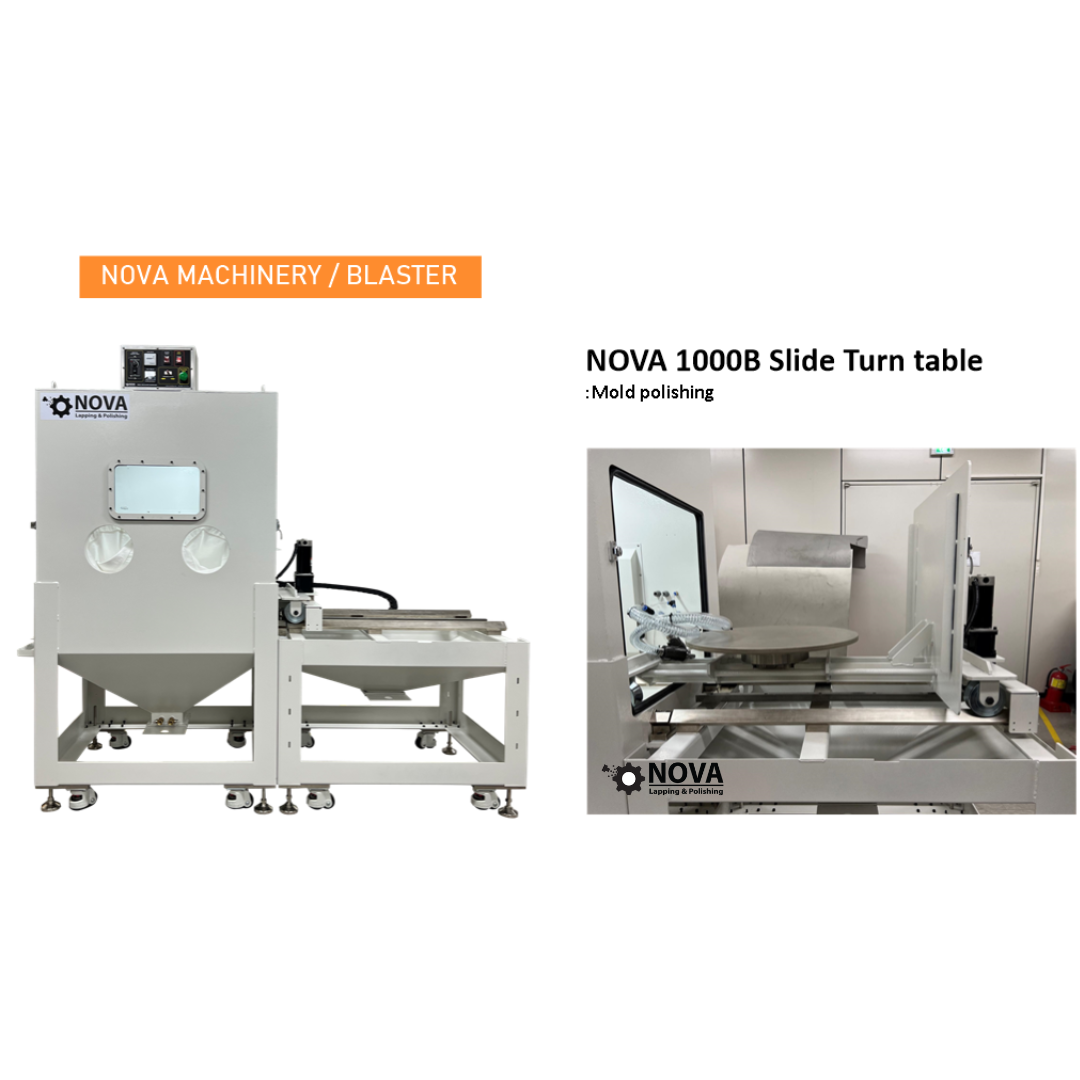
NOVA 탄성연마재 전용 장비
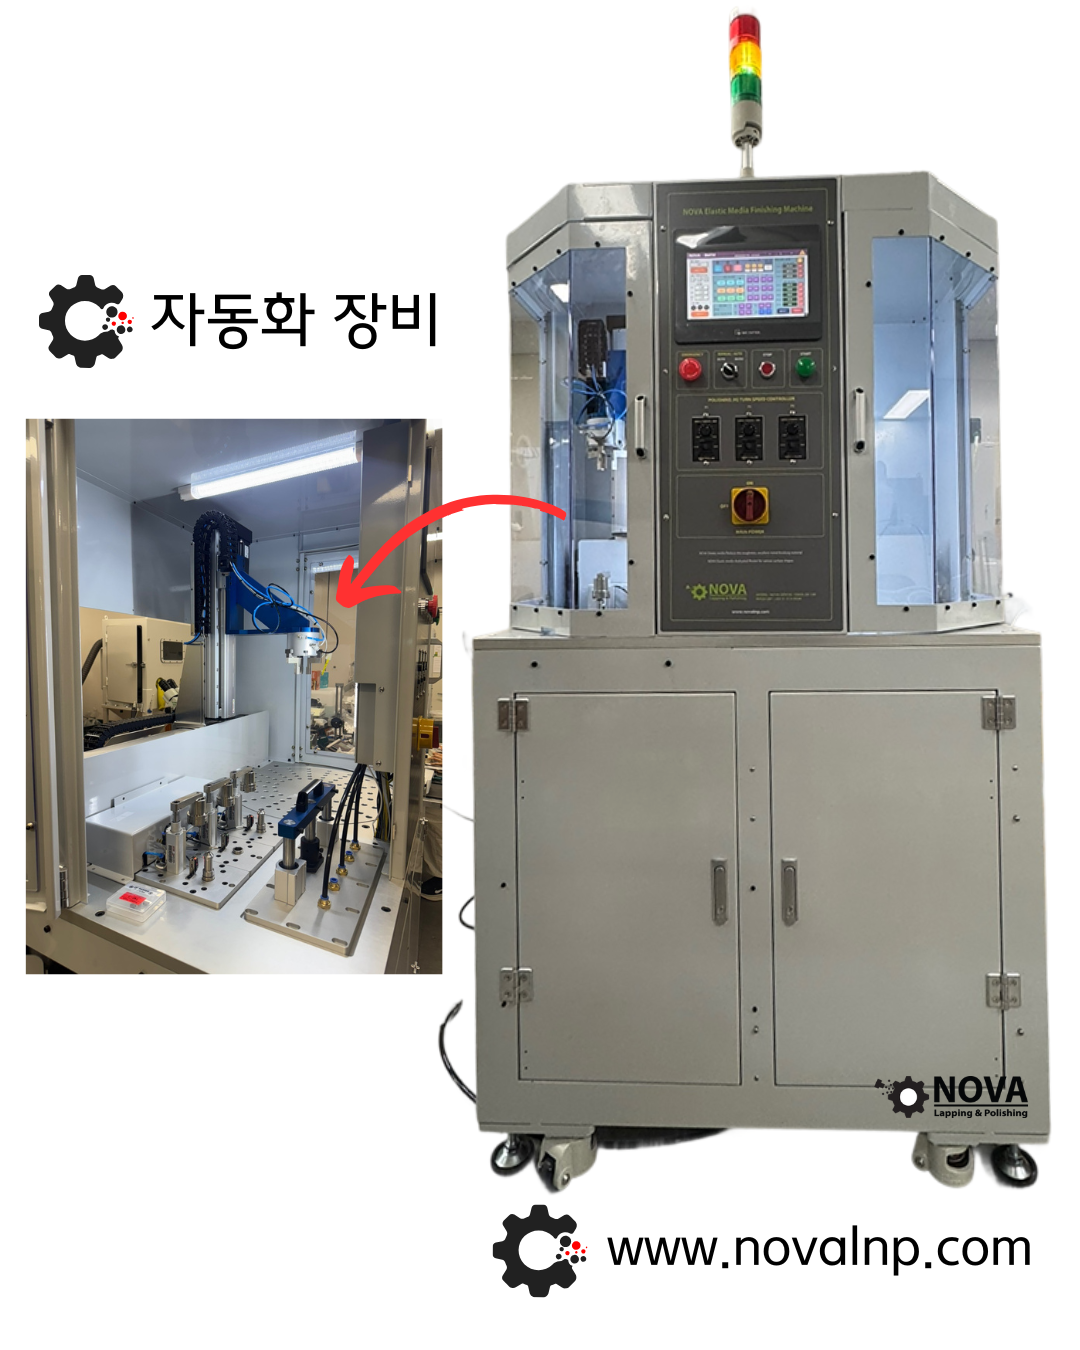
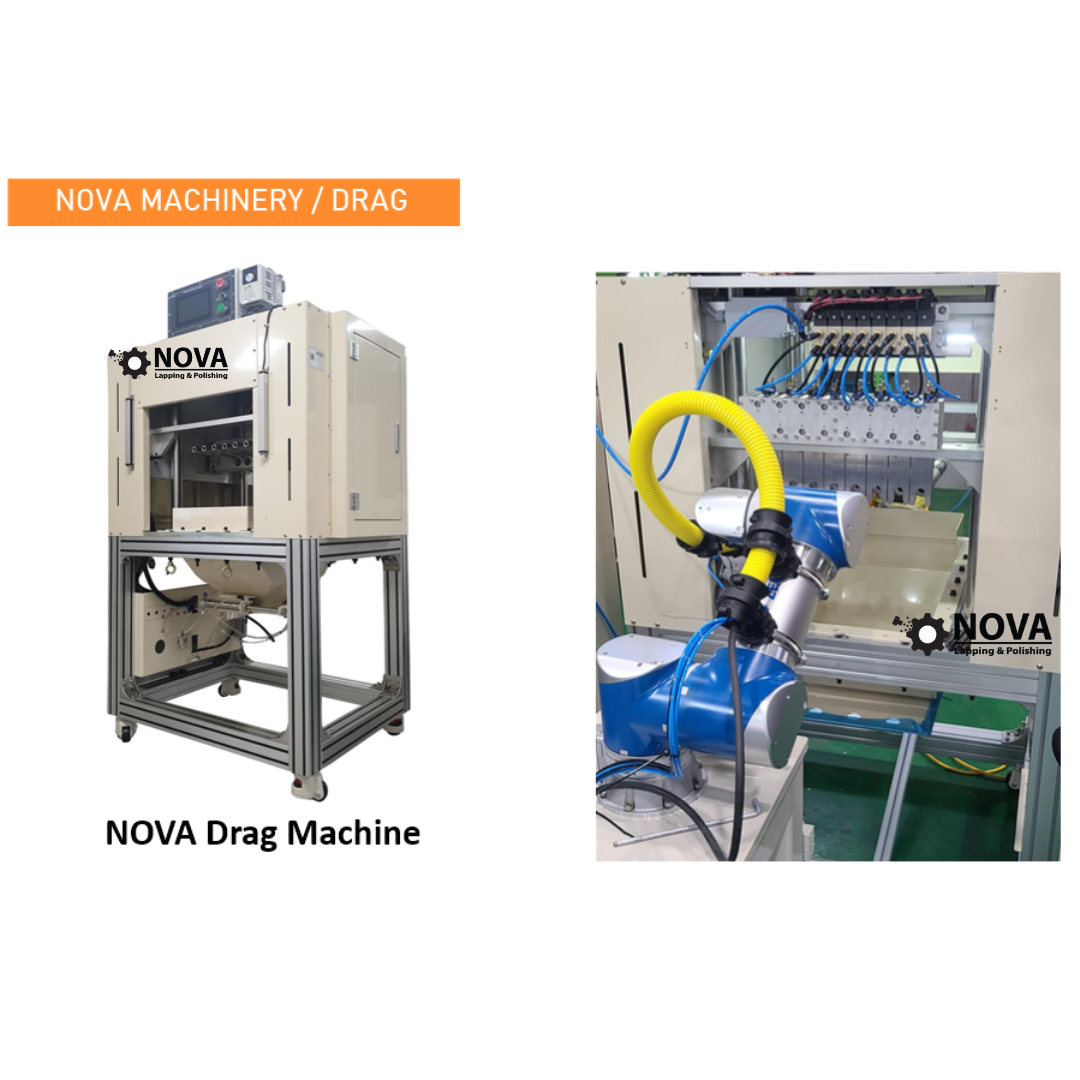
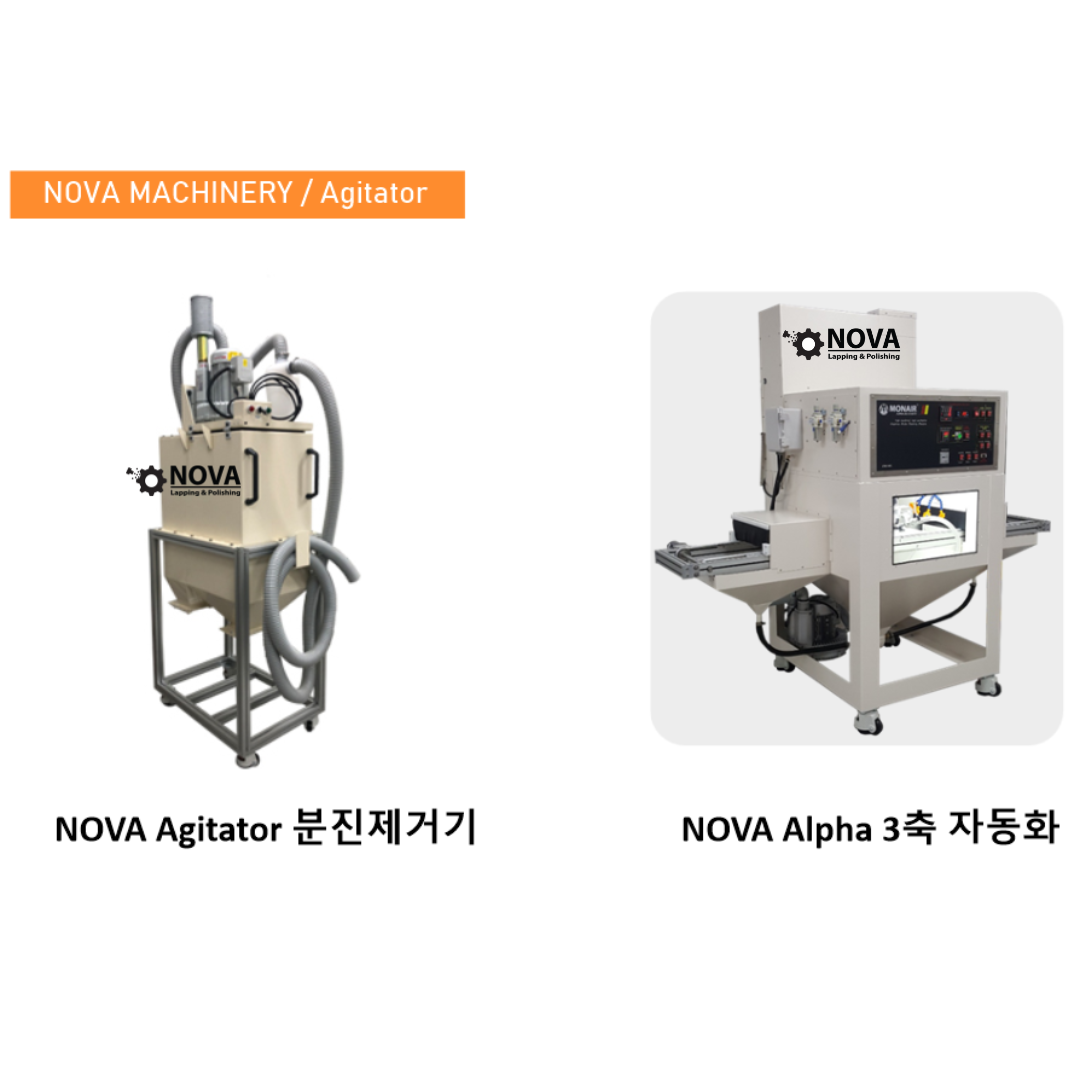
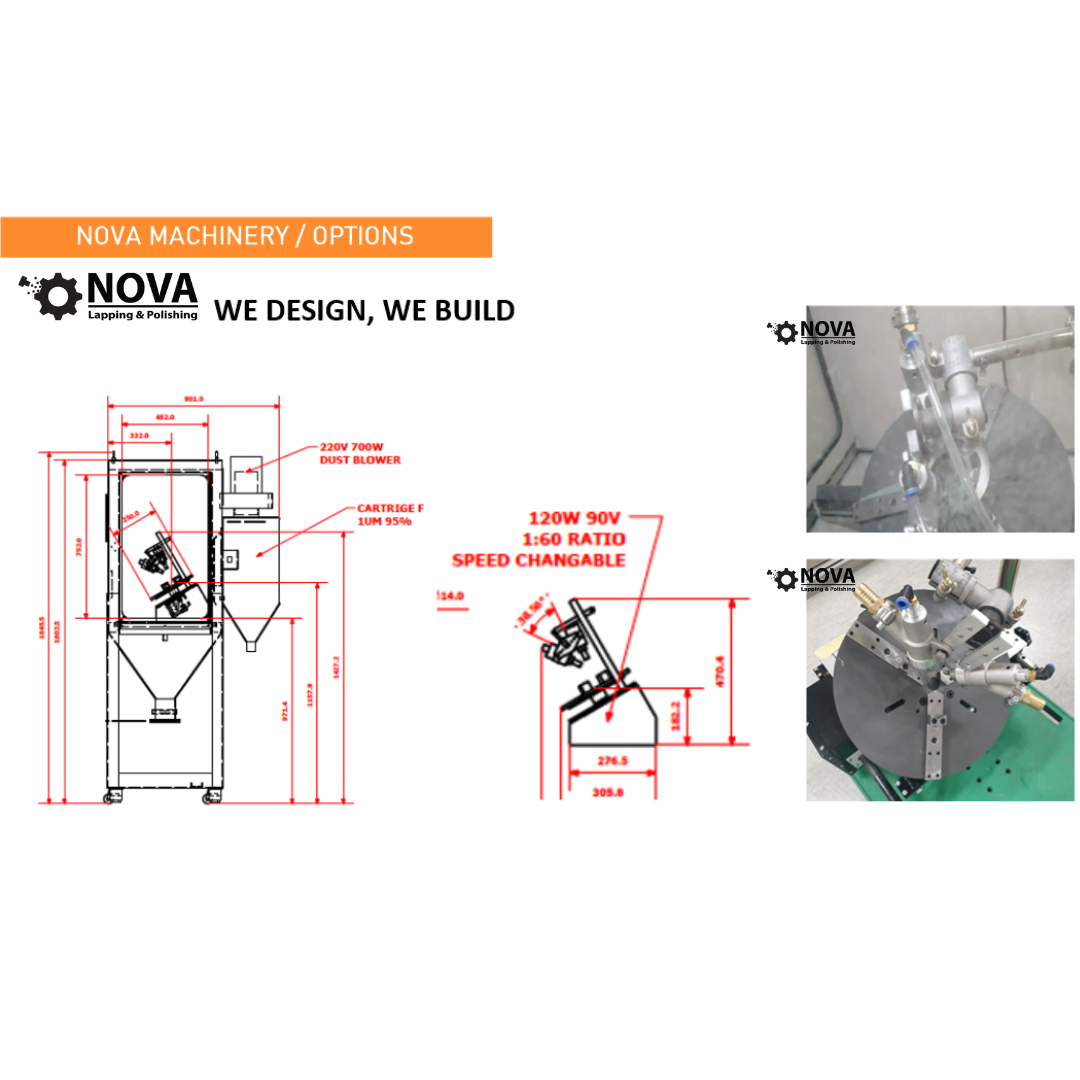
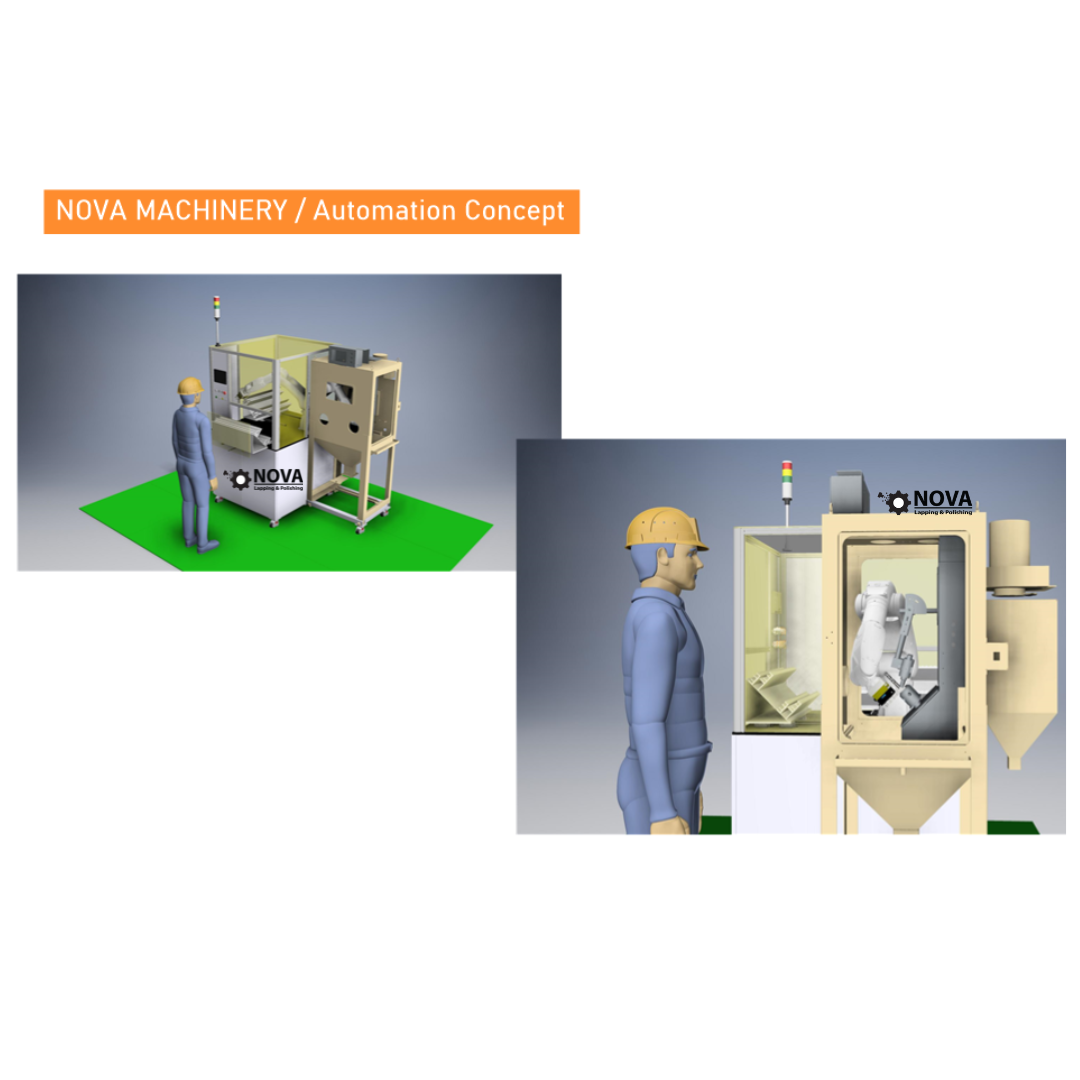


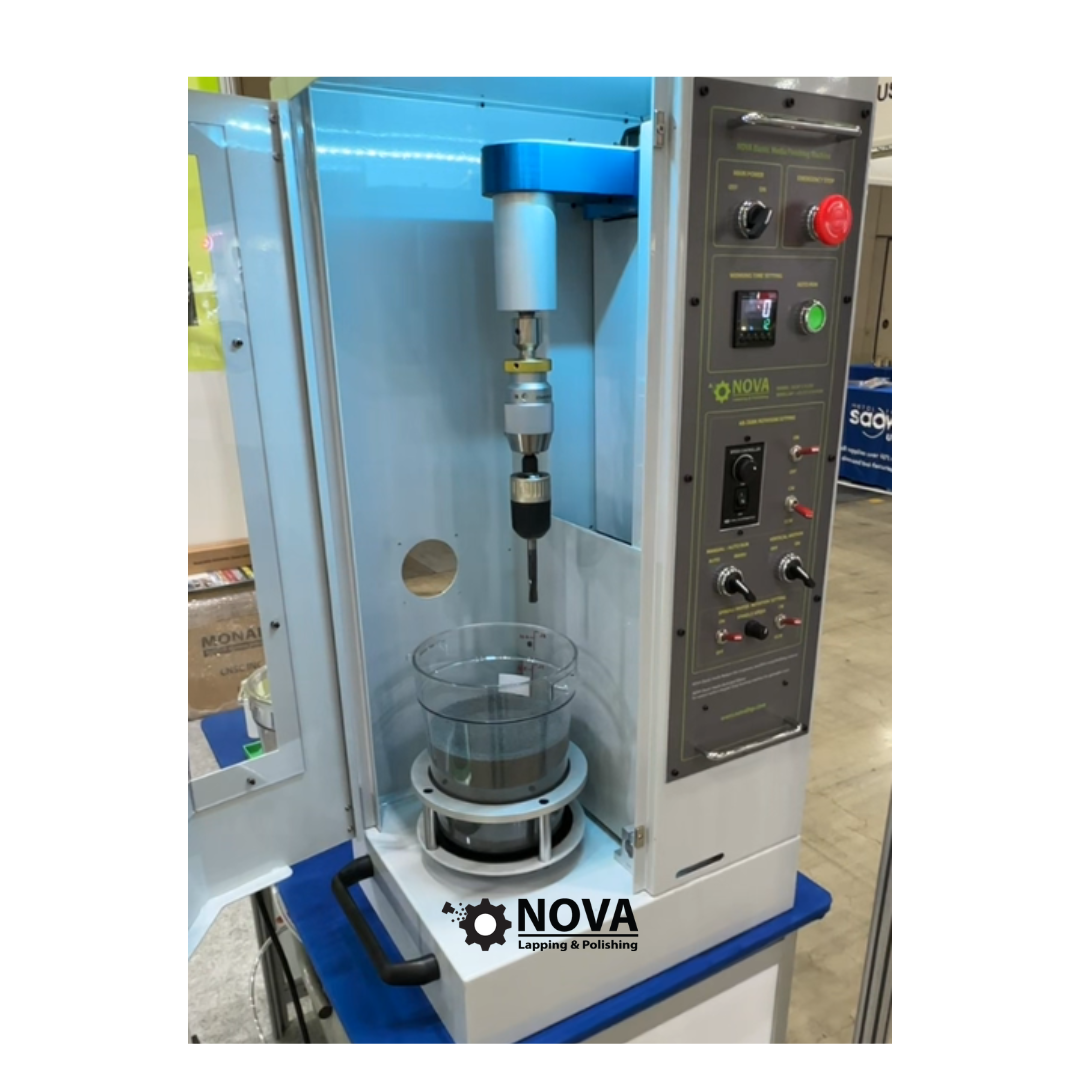
NOVA 사업장 소개
NOVA L&P
폴리싱 자동화 시스템 탄성연마재
novalnp.com
🏢 본사 (Head Office)
━━━━━━━━━━━━━━━━
📍 주소
부산광역시 북구 효열로 111
부산지식산업센터 510호
📞 대표전화
051-514-9530
💼 주요 역할
- 영업·기술·운영 총괄
- 전국 고객 대응 및 공급 체계 관리
━━━━━━━━━━━━━━━━
🏢 경인지사 (Gyeongin Branch)
━━━━━━━━━━━━━━━━
📍 주소
경기도 시흥시 공단1대로 13, 411호
📞 대표전화
031-433-2138
💼 주요 역할
- 전국 고객 대응 및 공급 체계 관리
━━━━━━━━━━━━━━━━
'노바엘앤피 소개' 카테고리의 다른 글
| [노바엘앤피] 폴리싱 디버링ㅣ버 제거와 광택을 한 번에 해결하는 방법ㅣ탄성연마재 (0) | 2026.10.22 |
|---|---|
| [노바엘앤피] 연마재 선택이 곧 품질입니다. 노바엘앤피ㅡ탄성연마재 (0) | 2026.10.21 |
| 고광택 연마 가공으로 완성된 최고 수준의 표면 품질_탄성연마재 (0) | 2025.08.20 |
| 정밀 가공 부품의 표면 마감 품질과 연마 기술_탄성연마재 (6) | 2025.08.14 |
| 금형·금속 표면처리 고민? 탄성연마재로 해결하세요!! (9) | 2025.07.25 |